


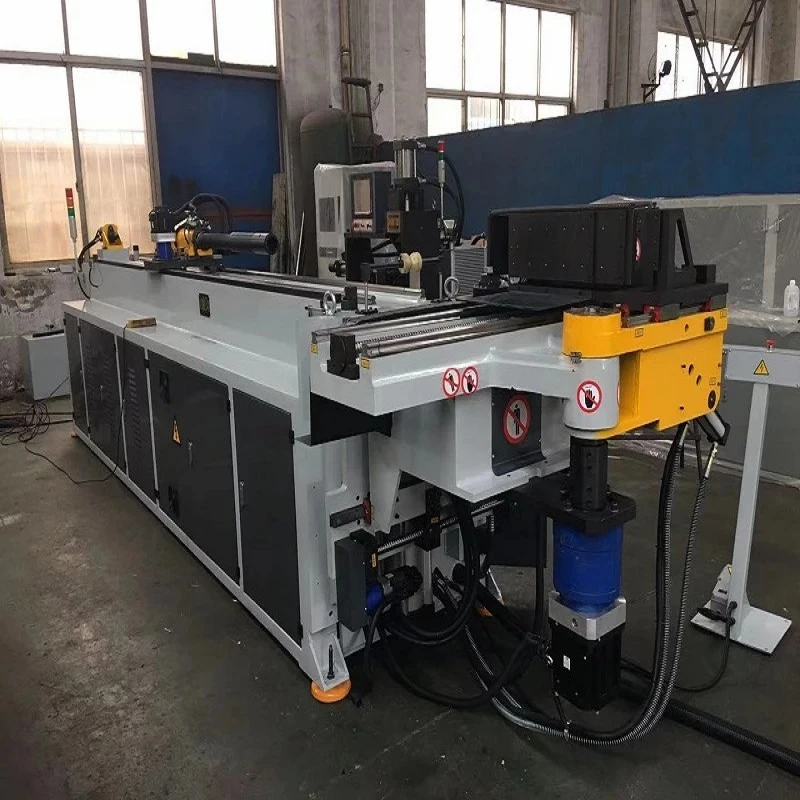


نظام ثني الأنبوب الكهربائي باستخدام الحاسب الآلي
يعمل نظام ثني الأنابيب الكهربائية CNC بشكل كامل على محركات مؤازرة مطلقة متعددة-المحاور، ليحل محل الدوائر الهيدروليكية التقليدية مع التنفيذ الميكانيكي للمحرك المباشر-. تعمل هذه البنية على التخلص من انجراف الزيت الحراري وتلوث السوائل مع توفير دقة زاوية مستمرة.
مؤسسة التصنيع:تم تصنيعها حول جدار فولاذي-مخفف الضغط وثقيل-لحام صلب متجانس، وتخضع قاعدة الماكينة للتليين والتثقيب الدقيق باستخدام الحاسب الآلي (CNC) في منشأة يتم التحكم في درجة حرارتها-لضمان الصلابة الهيكلية تحت أحمال تصل إلى 150 كيلو نيوتن. يتم تداخل كل إطار بالليزر-من أجل المحاذاة الهندسية قبل التجميع الكهربائي، مع الالتزام الصارم بمعايير إدارة الجودة ISO 9001.
المواصفات الفنية
|
فئة المعلمة |
تفاصيل المواصفات |
|
الأعلى. قطر الأنبوب |
Φ 10 مم - Φ 89 مم (قابل للتخصيص حتى Φ 150 مم) |
|
الأعلى. سمك الجدار |
0.5 مم - 4.0 مم (يعتمد على المادة) |
|
محاور الانحناء |
5 إلى 9 محاور كهربائية (Y، B1، B2، C1، C2، X1، X2، Z) |
|
نصف قطر واحد (CLR) |
الحد الأدنى . 1 × OD (خاص بالتطبيق) |
|
دقة الانحناء |
± 0.05 ملم (خطي) / ± 0.05 درجة (دوراني) |
|
نظام القيادة |
محركات مؤازرة مطلقة تعمل بالتيار المتردد مع مخفضات كوكبية |
|
نظام التحكم |
جهاز كمبيوتر صناعي مع شاشة لمس HMI ومحاكاة ثلاثية الأبعاد |
|
الامتثال للطاقة والسلامة |
380 فولت / 415 فولت، 50/60 هرتز، 3 مراحل؛ الهندسة الكهربائية المعتمدة من CE وUL |
الميزات الرئيسية
جميع-هندسة المؤازرة الكهربائية:يزيل وحدات الطاقة الهيدروليكية، مما يقلل من استهلاك الطاقة بنسبة 40% أثناء حالات الخمول وإزالة اختلاف درجة حرارة الزيت من دورات الإنتاج.
مغلق-تعويض Springback:تقوم أجهزة الاستشعار المدمجة بقياس عملية الاسترداد الفوري للمواد بعد-الانحناء، مما يسمح لنظام التحكم بضبط زوايا الانحناء -في الوقت الفعلي-تلقائيًا.
سعة أدوات التكديس المتعددة:يستوعب ما يصل إلى ثلاثة أنصاف أقطار مختلفة بالإضافة إلى مجموعة ثني الأسطوانات- الموجودة على برج أدوات واحد، مما يؤدي إلى تنفيذ أشكال هندسية معقدة بدون تبديل الأدوات يدويًا.
كشف الاصطدام التدخل:يقوم جهاز الكمبيوتر الصناعي المدمج بتنفيذ عمليات محاكاة ثلاثية الأبعاد للأنبوب-مسبقة الانحناء مقابل مكونات الماكينة، مما يمنع تعطل الأدوات قبل تشغيل الإنتاج.
معزز الضغط الديناميكي:يطبق تعزيز الحامل القابل للبرمجة قوة محورية أثناء انحناءات نصف القطر الضيقة، مما يقلل من ترقق الجدار على نصف القطر الخارجي والتجاعيد على نصف القطر الداخلي.
عملية العمل
تحميل المواد:يتم تحميل المخزون الأنبوبي الخام يدويًا أو تلقائيًا في ظرف كوليت هوائي على عربة التغذية (المحور X-).
التغذية والدوران:يقوم الحامل بوضع الأنبوب طوليًا (المحور Y-) ويقوم بتدويره إلى الزاوية القطبية الدقيقة (المحور B-) لعقدة الانحناء الأولية.
تحديد المواقع مغزل:يمتد الشياق الداخلي للأمام بعد نقطة الظل لدعم جدار الأنبوب الداخلي ضد التبويض.
تنفيذ الانحناء:يقوم قالب الضغط وقالب المشبك بقفل الأنبوب مقابل قالب الانحناء، بينما يقوم -ذراع الانحناء الموجه مؤازرًا (المحور C-) بالمسح إلى الزاوية المبرمجة.
التراجع والتثبيت:يتراجع الشياق قليلاً قبل الانتهاء من تجريد الأنبوب، ويموت مفتوحًا لدورة الفهرسة التالية.
التطبيقات
أنظمة عادم السيارات:معالجة الأنابيب المصنوعة من الألومنيوم والفولاذ المقاوم للصدأ لتجميعات المحولات الحفازة وتوجيه أنابيب العادم بنصف قطر انحناء محكم.
مكونات التدفئة والتهوية وتكييف الهواء والتبريد:ينحني المبخر/المكثف النحاسي والألومنيوم المنحني مع عدم انهيار الجدار وتفاوتات ضيقة في درجة الصوت.
خطوط السوائل الفضائية:تصنيع قنوات هيدروليكية-رفيعة الجدران من التيتانيوم والإنكونيل تتطلب التزامًا صارمًا بمعايير نظافة واستقامة الفضاء الجوي.
الأثاث والمعدات الصناعية:تشكيل إطارات فولاذية أنبوبية لأسرة المستشفيات ومعدات اللياقة البدنية والأرفف التجارية بتشطيبات جمالية متناسقة.
أدوات آلة ثني الأنبوب CNC وتكوين الشياق
يتطلب تحقيق هندسة الانحناء المثالية تكوينات أدوات متطابقة مصممة خصيصًا لقوة شد مادة معينة وخصائص الاستطالة.
يموت بيند ويموت المشبك:تم تصنيعها من سبائك الصلب المطروق (H13 أو 40Cr)، والمعالجة بالحرارة الفراغية - إلى HRC 58-62، وأرضية CNC دقيقة لتتناسب تمامًا مع القطر الخارجي للأنبوب.
الشياق:شياق فولاذية مرنة صلبة-مطلية بالكروم مع 3 إلى 7 وصلات، تم تكوينها بناءً على نسبة قطر CLR-إلى-للتخلص من تجاعيد نصف القطر الداخلي-.
يموت ممسحة:يتم وضع قوالب المساحات البرونزية أو المعدنية من شركة Ampco مباشرة أمام نقطة المماس لمنع انتفاخ المواد عند الانحناءات نصف القطر الضيقة.
يموت الضغط:قوالب مساعدة متزامنة مؤازرة - تتوافق مع سرعة التغذية لإزالة علامات الخدش والسحب غير المتساوي للمواد.
التخصيص
التكامل الآلي:توافق الواجهة مع الروبوتات المفصلية ذات 6 محاور للتحميل/التفريغ أو أنظمة التحميل العملاقة عبر بروتوكولات الإدخال/الإخراج المنفصلة أو Profinet.
أطوال السرير الممتدة:يمكن تمديد مسافة سير الحامل من 3000 ملم إلى 6000 ملم للحصول على -مكونات الهيكل الأنبوبي الطويلة الإضافية.
اللكم/القطع التكامل:وحدات تثقيب هيدروليكية أو هيدروليكية مضمّنة اختيارية-مؤازرة-مدمجة مباشرة في دورة الثني قبل أو بعد تسلسل الانحناء.
الجودة والاختبار
يتبع التحقق من الجودة بروتوكولات تفتيش داخلية صارمة-قبل إرسال المعدات:
المعايرة الهندسية:يتحقق تتبع مقياس التداخل بالليزر من دقة تحديد موضع المحور الخطي على أطوال السرير الكاملة.
اختبار الحمل:دورة تجفيف مستمرة- تعمل لمدة 48 ساعة تحت أحمال تشغيلية محاكاة لمراقبة الاستقرار الحراري للخزانات الكهربائية ومحركات الأقراص المؤازرة.
التحقق من صحة العينة:يتم تشغيل النسخة التجريبية باستخدام-كميات من المواد الخام التي يقدمها العميل؛ يتم فحص الانحناءات النهائية على آلة قياس الإحداثيات ثلاثية الأبعاد (CMM) لتقديم تقارير فحص شاملة.
معايير الامتثال:لوحات كهربائية مبنية طبقاً لمواصفات السلامة CE وUL، باستخدام مرحلات السلامة الصناعية، وبوابات الأمان المتشابكة، والستائر الخفيفة. تتوفر بروتوكولات اختبار قبول المصنع (FAT) لتوقيع العميل-قبل الشحن.
التعليمات
س: كيف يعوض النظام -الكهربائي بالكامل اختلافات مجموعة المواد والارتداد الخلفي؟
ج: يتضمن برنامج التحكم قاعدة بيانات Springback التكيفية. عندما يتم تحميل دفعة جديدة من الأنابيب، يتم تشغيل قطعة عينة أولية. تقوم وحدة التحكم بقياس الاسترداد الزاوي الفعلي عبر أجهزة التشفير المدمجة، وحساب الانحراف، وتطبيق عامل التصحيح تلقائيًا على جميع الانحناءات اللاحقة في تلك الدفعة.
س: ما هو الحد الأقصى لوقت تبديل الأداة بين أقطار الأنبوب المختلفة؟
ج: باستخدام أنظمة التثبيت الإسفينية الهيدروليكية أو اليدوية سريعة التغيير على مجموعة الأدوات، يستغرق التغيير الكامل لقوالب الانحناء، وقوالب الضغط، والشياق عادةً ما بين 15 إلى 25 دقيقة.
س: هل يمكن لهذا النظام التعامل مع الأنابيب المربعة أو المستطيلة؟
ج: نعم. من خلال استبدال مجموعات أدوات الأنابيب الدائرية القياسية- بقوالب جانبية مربعة/مستطيلة متطابقة وضبط معلمات المحور الدوراني غير -، تقوم الماكينة بمعالجة المقاطع الهيكلية المجوفة (HSS) مع التحكم التناسبي في عزم الدوران.
س: ما هي تنسيقات ملفات CAD المتوافقة مع برنامج التحكم؟
ج: يقوم IPC الموجود على اللوحة باستيراد ملفات .STEP و.IGES و.DXF القياسية. يقوم البرنامج باستخراج إحداثيات الخط المركزي، وزوايا الانحناء، والأطوال المستقيمة تلقائيًا، وتحويلها إلى كود آلة قابل للتنفيذ.
س: ما هي متطلبات المرافق الضرورية في المصنع؟
ج: تتطلب الآلة مصدر طاقة صناعي قياسي ثلاثي الطور (380 فولت/415 فولت) وخط هواء مضغوط يوفر 0.6-0.8 ميجا باسكال لوظائف التثبيت الهوائي. ليست هناك حاجة إلى مياه مبردة أو أنابيب حلقة هيدروليكية.
س: ما هو الضمان القياسي وعملية الدعم الفني-لما بعد البيع؟
ج: تتمتع جميع المجموعات الميكانيكية الأساسية والمحركات المؤازرة بضمان قياسي لمدة 12 شهرًا، مدعومًا بمخزون قطع الغيار العالمي المتوفر. يتم تضمين دعم التشخيص عن بعد عبر اتصال إيثرنت صناعي آمن، مما يسمح لمهندسينا باستكشاف أخطاء البرامج ومعلمات PLC وإصلاحها عالميًا في غضون 24 ساعة.
الوسم : نظام ثني الأنبوب الكهربائي باستخدام الحاسب الآلي، الصين نظام ثني الأنبوب الكهربائي باستخدام الحاسب الآلي المصنعين والموردين والمصنع
في المادة التالية
بندر أنبوب السحب الكهربائي الدوارقد يعجبك ايضا


إرسال التحقيق